.jpg)
196, Lifa Avenue, Haian City, Nantong, Jiangsu Province, China
Kategori Berita
Kategori Produk
2mm untuk Tolok: Carta Penukaran untuk Saiz Helaian, Wayar, Tiub dan Jarum
Lukisan kedai meminta dinding 2 mm pada tiub keluli bengkok. Pengesahan kilang mengatakan 14 tolok. Bahan tiba, dinding berukuran 1.9 mm, dan kelegaan mandrel yang dikira untuk dinding 2 mm tidak lagi sepadan dengan tiub pada mesin. Tiada apa-apa yang dipesan secara tidak betul dengan sengaja. Tolok dan milimeter tidak menggambarkan perkara yang sama.
Jawapan ringkas: 2 mm ialah kira-kira 14 tolok untuk kepingan keluli, kira-kira 12 tolok untuk kepingan aluminium, kira-kira 12 AWG untuk wayar, dan berhampiran 14 BWG untuk dinding tiub. Setiap nombor datang daripada sistem tolok berbeza yang dibina untuk bahan yang berbeza. Sebaik sahaja anda mengetahui sistem yang digunakan untuk bahagian anda, penukaran mengambil masa beberapa saat dan bukannya artikel pertama yang ditolak.
2 mm kepada Tolok: Jadual Penukaran Pantas
2 mm bersamaan dengan 0.0787 inci, atau 78.7 mil. Jadual di bawah menunjukkan nombor tolok terdekat dalam sistem utama yang digunakan untuk helaian, wayar dan tiub, dan jarak setiap satu daripada 2 mm sebenar.
| Bahan atau produk | Sistem tolok | Tolok terdekat | Nilai tepat | Sisihan daripada 2 mm |
|---|---|---|---|---|
| Lembaran keluli karbon | Tolok Piawai AS untuk keluli | 14 ga | 1.897 mm | -0.103 mm (-5.1%) |
| Lembaran keluli tahan karat | Tolok Piawai AS untuk tahan karat | 14 ga | 1.984 mm | -0.016 mm (-0.8%) |
| Kepingan keluli tergalvani | Tolok Piawai AS, bergalvani | 14 ga | 1.994 mm | -0.006 mm (-0.3%) |
| Lembaran aluminium | Brown dan Sharpe | 12 ga | 2.052 mm | 0.052 mm ( 2.6%) |
| Kawat, Amerika Utara | AWG | 12 AWG | 2.053 mm | 0.053 mm ( 2.7%) |
| Lukisan wayar, UK dan warisan | SWG | 14 SWG | 2.032 mm | 0.032 mm ( 1.6%) |
| Ketebalan dinding tiub | Tolok Kawat Birmingham | 14 BWG | 2.108 mm | 0.108 mm ( 5.4%) |
| Tiub jarum | Tolok jarum ISO 9626 | 14 G | 2.109 mm OD | 0.109 mm ( 5.5%) |
Baca lajur terakhir dengan teliti. Tolok 14 bermaksud 1.897 mm pada kepingan keluli karbon, 1.984 mm pada tahan karat dan 2.108 mm pada tiub, jadi pesanan pembelian yang mengatakan tolok 14 sahaja meninggalkan lebih daripada 0.2 mm terbuka untuk tafsiran.
Mengapa Tolok Tiada Setara Metrik Tunggal
Tolok ialah tabiat penomboran, bukan unit. Setiap sistem mengesan kembali kepada perdagangan yang memerlukan trengkas untuk memesan bahan dengan melukis dan bukannya dengan ukuran. Oleh itu, nombor yang sama bermakna ketebalan yang berbeza, dan langkah antara nombor bersebelahan adalah tidak tetap.
Empat keluarga meliputi hampir setiap kes 2 mm:
- Tolok Piawai AS untuk kepingan dan plat besi dan keluli, lalai untuk kepingan keluli karbon di Amerika Utara.
- Brown dan Sharpe, digunakan untuk aluminium, loyang dan kepingan bukan ferus lain.
- AWG dan SWG, digunakan untuk wayar bulat dan rod di Amerika Utara dan UK.
- Tolok Wayar Birmingham dan meja kilang, digunakan untuk ketebalan dinding tiub.
Penukar yang mengembalikan nombor tunggal untuk 2 mm hanya berguna jika anda tahu jadual yang menghasilkannya.
Lembaran Logam: Di mana 2 mm Duduk dalam Setiap Meja
Untuk kepingan keluli karbon, tolok 14 ialah 1.897 mm dan tolok 13 ialah 2.278 mm, jadi kepingan 2 mm sebenar jatuh di antara mereka dan lebih hampir kepada tolok 14. Apabila lukisan memerlukan 14 tolok dan kilang membekalkan 2 mm, kedua-dua belah biasanya menerima penggantian, tetapi bahagiannya adalah kira-kira 5 peratus lebih nipis daripada butiran nominal.
Kepingan tahan karat dan tergalvani mempunyai nilai tolok 14 sendiri, 1.984 mm dan 1.994 mm, kedua-duanya dalam 1 peratus daripada 2 mm. Aluminium adalah outlier. Di bawah Brown dan Sharpe, 2 mm paling hampir kepada 12 tolok pada 2.052 mm, manakala 13 tolok pada 1.829 mm ialah 8.5 peratus cahaya. Memilih aluminium tolok 13 untuk reka bentuk 2 mm ialah perubahan reka bentuk, bukan perbezaan pembulatan.
 Sistem Pemotongan dan Chamfering Laser Tiub Automatik Gipfel Pemotongan laser tiub berbilang paksi automatik sepenuhnya dengan chuck boleh tukar menyokong pemprosesan paip berketepatan tinggi; relevan apabila perbezaan ketebalan menjejaskan fokus, gas dan kualiti tepi. Lihat Produk →
Pemotongan juga terjejas. Kedudukan fokus, tekanan gas bantuan dan kadar suapan ditetapkan daripada ketebalan yang diukur, dan memotong helaian 1.897 mm dengan atur cara yang ditulis untuk 2 mm cenderung meninggalkan kotoran atau tepi yang lebih kasar.
Kawat: 2 mm Diameter Bukan 2 mm Kuasa Dua
Untuk wayar bulat pepejal, 2 mm ialah 12 AWG di Amerika Utara, dengan 12 AWG berukuran 2.053 mm, dan 14 SWG di UK, dengan 14 SWG berukuran 2.032 mm. Wayar yang sama membawa dua nombor tolok yang berbeza bergantung pada piawai di belakang lukisan.
Luas dan diameter juga mudah dikelirukan. Kabel elektrik bersaiz mengikut keratan rentas, dan konduktor kuasa dua 2.0 mm berukuran kira-kira 1.63 mm, hampir 14 AWG. Kawat pepejal berdiameter 2 mm, sebaliknya, mempunyai keratan rentas 3.14 mm kuasa dua. Memesan satu apabila lukisan itu bermakna yang lain meninggalkan anda kira-kira 23 peratus lebih nipis diameter, atau 57 peratus lebih berat untuk panjang yang sama.
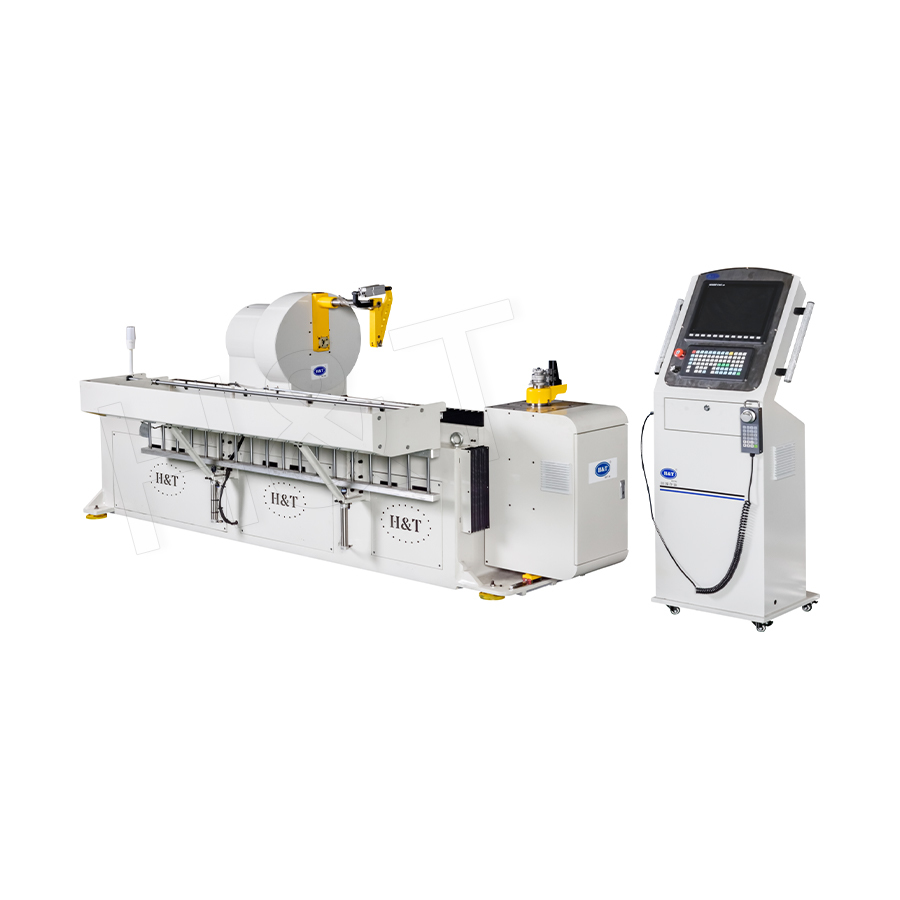 Mesin Bengkok Paip dan Wayar CNC Siri H&T Bender CNC untuk paip aluminium, paip besi, dan wayar logam dengan pemuatan automatik dan jejari lentur 10–60 mm boleh laras; berguna apabila perubahan diameter wayar menjejaskan persediaan. Lihat Produk →
Pada mesin, diameter wayar menetapkan alur gulungan suapan, jejari selekoh yang tersedia daripada dadu dan pampasan springback yang digunakan untuk memukul sudut akhir. Wayar 1.9 mm dalam program yang dibina untuk 2 mm mengendur secara berbeza dan boleh hanyut melepasi toleransi sudut 1 darjah.
Tiub dan Paip: Mengapa 2 mm Lebih Selamat Daripada Nombor Tolok
Ketebalan dinding tiub menyebabkan paling banyak masalah, kerana tiada pihak berkuasa yang mengawalnya. Sesetengah kilang mewarisi nombor daripada tolok helaian dan yang lain mengikuti Tolok Wayar Birmingham. Di bawah BWG, tolok 14 ialah 2.108 mm dan tolok 15 ialah 1.829 mm, jadi dinding 2 mm terletak di antara mereka, lebih hampir kepada 14 BWG.
| Tolok BWG | Ketebalan dinding | Perbezaan dari dinding 2 mm |
|---|---|---|
| 13 BWG | 2.413 mm | 0.413 mm ( 20.7%) |
| 14 BWG | 2.108 mm | 0.108 mm ( 5.4%) |
| 15 BWG | 1.829 mm | -0.171 mm (-8.6%) |
| 16 BWG | 1.651 mm | -0.349 mm (-17.5%) |
Ketebalan dinding mengawal lebih daripada berat. Nisbah diameter luar kepada ketebalan dinding menentukan sama ada selekoh memerlukan mandrel dan berapa banyak bujur muncul pada tangen. Penurunan daripada 2 mm kepada 1.829 mm meningkatkan nisbah itu sebanyak kira-kira 9 peratus pada tiub 25 mm, yang selalunya merupakan perbezaan antara lentur yang memegang bentuknya dan yang leper.
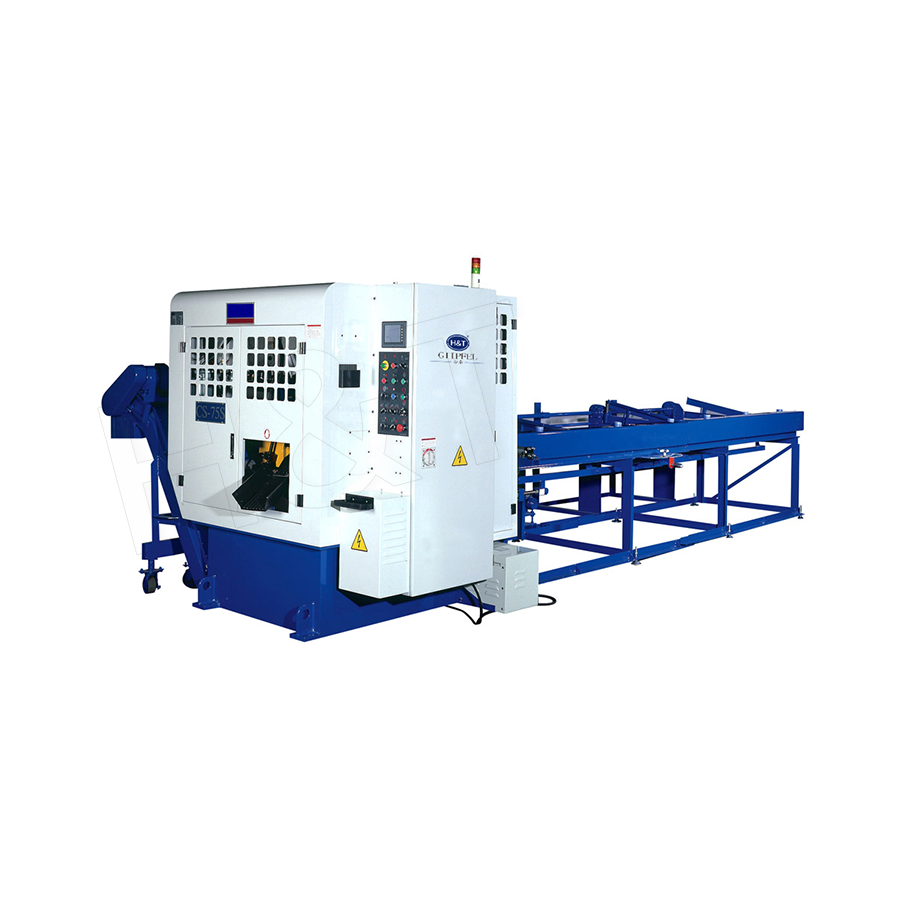 Mesin Pemotong Gergaji Sejuk Ketepatan untuk Bar Logam Gergaji sejuk automatik sepenuhnya untuk keluli bulat, paip, profil aluminium, dan aloi tembaga, dengan penyusuan servo dan pemotong karbida; sesuai dengan pemotongan yang tepat apabila ketebalan dinding berbeza-beza. Lihat Produk →
Memotong syif juga. Set gergaji sejuk untuk dinding 2 mm bergerigi secara berbeza pada bahan 1.8 mm, dan stesen chamfer dan deburr di hilir mengikuti. Mencampurkan tiub 2 mm nominal dengan tiub bernombor tolok paling baik diselesaikan sebelum perkakas ditandatangani. Untuk bahagian lentur keputusan yang sama, lihat bagaimana lenturan CNC berfungsi .
Tolok Lain Yang Memenuhi 2 mm
Dua lagi sistem muncul cukup kerap untuk menjadi penting. Tiub jarum perubatan dinomborkan mengikut diameter luar di bawah ISO 9626, di mana 14 G ialah 2.109 mm dan 15 G ialah 1.829 mm, jadi tiub jarum 2 mm dipanggil 14 tolok. Dalam kerja filem dan kerajang, ketebalan disebut dalam mil atau mikron, dan 2 mm ialah 78.7 mil atau 2,000 mikron. Oleh kerana sesetengah pembekal filem menganggap tolok sebagai seperseribu inci dan yang lain sebagai sepersepuluh ribu, nombor seperti tolok 100 memerlukan definisi bertulis sebelum pesanan dibuat.
Perbezaan 0.1 mm di Tingkat Kedai
Sisihan 0.1 mm kedengaran boleh diabaikan sehingga ia mencapai proses sebenar. Akibat biasa boleh diramalkan:
- Kekakuan lenturan jatuh dengan kiub ketebalan, jadi dinding 5 peratus lebih nipis kehilangan kira-kira 15 peratus rintangannya terhadap merata.
- Penjepit, collet dan gulungan suapan bersaiz 2 mm boleh tergelincir atau menandakan permukaan 1.9 mm, terutamanya pada tahan karat.
- Springback beralih dengan pecahan darjah, yang terkumpul merentasi bahagian berbilang selekoh.
- Kualiti potongan laser, ketinggian gerinda gergaji dan penampilan talang mengikut dinding yang diukur, bukan yang nominal.
- Berat dan kos mengikut ketebalan secara langsung, jadi helaian 5 peratus lebih nipis bermakna kira-kira 5 peratus kurang bahan yang dibayar.
Risiko senyap ialah pembelian. Tiga kilang yang memetik tolok 14 boleh memberikan 1.87 mm, 1.90 mm dan 1.95 mm, semuanya dalam toleransi komersial mereka sendiri. Jika lukisan menyatakan tolok sahaja, kedai itu mewarisi variasi. Menyatakan ketebalan dalam milimeter dengan jalur eksplisit mengalih keluar hujah.
Cara Menukar 2 mm kepada Tolok Tanpa Meneka
Senarai semak pendek memastikan penukaran jujur:
- Sahkan bahan dan bentuk: kepingan, wayar, tiub, tiub jarum atau filem.
- Kenal pasti standard di sebalik lukisan: Tolok Piawai AS, Brown dan Sharpe, AWG, SWG atau BWG.
- Tukar nilai tolok kepada milimeter sebelum membandingkannya dengan 2 mm.
- Tentukan sama ada butiran berfungsi atau nominal dan pastikan nilai milimeter mengawal jika ia berfungsi.
- Letakkan jalur toleransi pada pesanan pembelian, contohnya 2.0 mm tambah atau tolak 0.05 mm.
- Semak sijil kilang atau ukur penghantaran pertama sebelum melepaskan program perkakas.
Dua minit pengesahan pada sebut harga adalah lebih murah daripada artikel pertama yang gagal pada ketebalan.
2 mm untuk mengukur datang kepada satu idea: 2 mm ialah ukuran, dan tolok ialah konvensyen penamaan. Kepingan keluli biasanya 14 tolok, kepingan aluminium lebih hampir kepada 12 tolok, wayar ialah 12 AWG atau 14 SWG, dan dinding tiub terletak berhampiran 14 BWG. Nombor itu hanya boleh dipercayai apabila bahan dan standard dinamakan di sebelahnya.
Gipfel membina peralatan membentuk tiub dan wayar di sekeliling dimensi yang diukur dan bukannya label tolok. Program lentur, pemotongan, chamfering dan pembentukan hujung ditetapkan daripada ketebalan dinding dan diameter pada lukisan, dengan pemeriksaan FAT dan SAT sebelum penghantaran, jadi butiran 2 mm kekal sebagai butiran 2 mm pada mesin. Jika anda sedang berusaha melalui penukaran pada projek langsung, hantar lukisan dan toleransi dinding anda kepada jurutera kami dan kami akan mengesahkan bagaimana mesin harus dikonfigurasikan.
Beri Perhatian kepada Berita Terkini Kami.
Produk Pilihan
Rangkaian Lengkap Penyelesaian Pemprosesan Tiub
Lenturan Tiub Ketepatan
 Sedia Untuk Sesuaikan
Produk Tiub Bengkok Anda?
Sedia Untuk Sesuaikan Produk Tiub Bengkok Anda?
Proprietary software, smart control systems, and 50+ patents ensure more efficient and intelligent production at every step.
Hak Cipta © 2025 by Gipfel Precision Machinery Co.,Ltd Hak Cipta Terpelihara. Pengeluar Jentera Tiub Precision | Penyelesaian Pembentukan Paip, Pemotongan, Pembentukan Akhir