.jpg)
196, Lifa Avenue, Haian City, Nantong, Jiangsu Province, China
Kategori Berita
Kategori Produk
0.3 mm untuk mengukur: Aplikasi, Kriteria Pemilihan dan Panduan Praktikal
Lukisan kedai tiba dengan butiran yang berbunyi wayar 0.3 mm, tolok 29. Pesanan pembelian 29 tolok, pemeriksaan masuk berukuran 0.286 mm, dan persoalannya menjadi sama ada kekurangan 0.014 mm itu penting. Untuk bingkai diri paparan ia tidak. Untuk acuan pembentukan yang menjalankan kelegaan 0.02 mm, ia mengubah keseluruhan persediaan.
Inilah jawapan ringkasnya. 0.3 mm bukan nombor tolok dalam mana-mana sistem standard, kerana ia terletak di antara tolok di mana-mana sahaja. Wayar bulat pada 0.3 mm paling hampir kepada 29 AWG pada 0.286 mm dan kepada 31 SWG pada 0.295 mm. Keluli lembaran piawai pada 0.3 mm paling hampir kepada 30 tolok pada 0.305 mm. Bahagian di bawah menerangkan mengapa ketiga-tiga jawapan tersebut berbeza, cara menukar tanpa carta dan kos perbezaan apabila bahan sampai ke mesin.
Jawapan Ringkas: Tolok Apakah 0.3 mm
Tiga keluarga tolok merangkumi hampir setiap soalan 0.3 mm. AWG mengendalikan wayar bulat, SWG meliputi wayar British dan rujukan warisan, dan tolok lembaran Standard AS ialah apa yang dicetak oleh kilang keluli pada sijil. Tolok terdekat dalam setiap sistem, dan ketebalan yang dihantar, disenaraikan di bawah.
| Bahan dan standard | Tolok terdekat | Ketebalan nominal | Perbezaan dari 0.3 mm |
|---|---|---|---|
| Kawat bulat, AWG | 29 | 0.286 mm | 0.014 mm lebih nipis |
| Kawat bulat, AWG | 28 | 0.321 mm | 0.021 mm lebih tebal |
| Kawat bulat, SWG | 31 | 0.295 mm | 0.005 mm lebih nipis |
| Kawat bulat, SWG | 30 | 0.315 mm | 0.015 mm lebih tebal |
| Keluli kepingan, Tolok Piawai AS | 30 | 0.305 mm | 0.005 mm lebih tebal |
| Keluli kepingan, Tolok Piawai AS | 31 | 0.267 mm | 0.033 mm lebih nipis |
| Lembaran aluminium, Persatuan Aluminium | 29 | 0.287 mm | 0.013 mm lebih nipis |
Perhatikan corak sebelum membaca lebih lanjut. Satu permintaan 0.3 mm menunjukkan kepada 29, 30 atau 31 bergantung pada jadual yang dibuka, jadi nombor tolok sendiri bukanlah spesifikasi.
Mengapa Nombor Tolok Tidak Mempunyai Satu Makna Tetap
Tolok ialah indeks, bukan ukuran. Ia tidak membawa unit, dan nilainya bergantung sepenuhnya pada meja yang dicetak di sebelahnya. AWG, Tolok Wayar Amerika, berkembang daripada skala Brown dan Sharpe dan kini menjadi lalai untuk wayar elektrik bulat. SWG, Tolok Wayar Standard, ialah skala British yang masih dipetik untuk wayar dan untuk beberapa rujukan tiub warisan. Lembaran logam menambah lapisan ketiga, kerana keluli, keluli tergalvani, tahan karat, aluminium, tembaga dan loyang masing-masing membawa nilai terbitan mereka sendiri.
Sistem tidak boleh ditukar ganti. SWG 30 ialah 0.315 mm manakala AWG 30 ialah 0.255 mm, jurang 0.06 mm, atau kira-kira 20 peratus daripada diameter. Tukar standard pada pesanan 0.3 mm dan bahan boleh tiba seperlima lebih kecil daripada yang dijangkakan.
Dua peraturan berlaku di mana-mana. Nombor tolok yang lebih tinggi bermakna bahan yang lebih nipis, dan langkah-langkahnya adalah geometri dan bukannya linear, jadi jurang milimeter mengecil apabila nombor meningkat. Itulah sebabnya tolok berfungsi sebagai trengkas berguna untuk stok tebal dan yang berisiko pada 0.3 mm.
Cara Menukar Milimeter kepada Tolok Tanpa Carta
Skala AWG mengikut formula tetap: diameter dalam milimeter bersamaan dengan 0.127 didarab dengan 92 dinaikkan kepada kuasa (36 tolak n) dibahagikan dengan 39, dengan n ialah nombor tolok. Dua sauh menjadikannya boleh digunakan pada mesin. AWG 36 ialah 0.127 mm, dan setiap enam langkah menggandakan atau mengurangkan separuh diameter, jadi AWG 30 ialah 0.255 mm, AWG 24 ialah 0.511 mm dan AWG 18 ialah 1.024 mm.
Bekerja ke belakang dari 0.3 mm memberikan tolok pecahan berhampiran 28.6, yang meletakkan diameter antara AWG 28 pada 0.321 mm dan AWG 29 pada 0.286 mm, lebih hampir sedikit 29. Membundarkan kepada tolok keseluruhan ialah kemudahan pembelian, bukan kesetaraan teknikal. Jika penggunaan bergantung pada luas keratan rentas, 0.286 mm membawa kira-kira 9 peratus kurang daripada 0.321 mm.
Tolok helaian tidak mempunyai formula. Baca jadual untuk bahan dan salutan yang tepat yang anda tempah dan bukannya mengandaikan angka keluli dipindahkan ke aluminium.
Maksud 0.3 mm di Lantai Kedai
Pada ketebalan ini, bentuk bahan lebih penting daripada nombor tolok, kerana wayar, dinding tiub dan kepingan tidak berkelakuan dengan cara yang berbeza.
- Kawat bulat, kira-kira 29 AWG. Gulung suapan dan pelurus memerlukan tekanan ringan. Beberapa kilogram ketegangan tambahan meregangkan wayar dan menukar diameternya sebelum ia mencapai selekoh.
- Dinding tiub, 0.3 mm. Springback mempunyai daya yang rendah tetapi bersudut besar, dinding luar menipis pada jejari yang ketat, dan mandrel atau pengelap die biasanya diperlukan apabila jejari garis tengah jatuh di bawah dua kali diameter tiub. Asas proses diliputi dalam gambaran keseluruhan ini lenturan CNC .
- Lembaran, kira-kira 30 tolok keluli. Pemotongan dan ricih laser kedua-duanya meninggalkan tepi nipis dan tajam yang mudah pecah, dan melangkah dari tolok 30 hingga 31 mengeluarkan 0.038 mm, cukup untuk menukar labuh atau muat pengikat.
Apabila wayar dan tiub kecil dijalankan dalam sel yang sama, satu platform boleh membawa kedua-duanya dan menjimatkan persediaan kedua. Gipfel membina platform lentur dwi-tujuan untuk julat saiz ini:
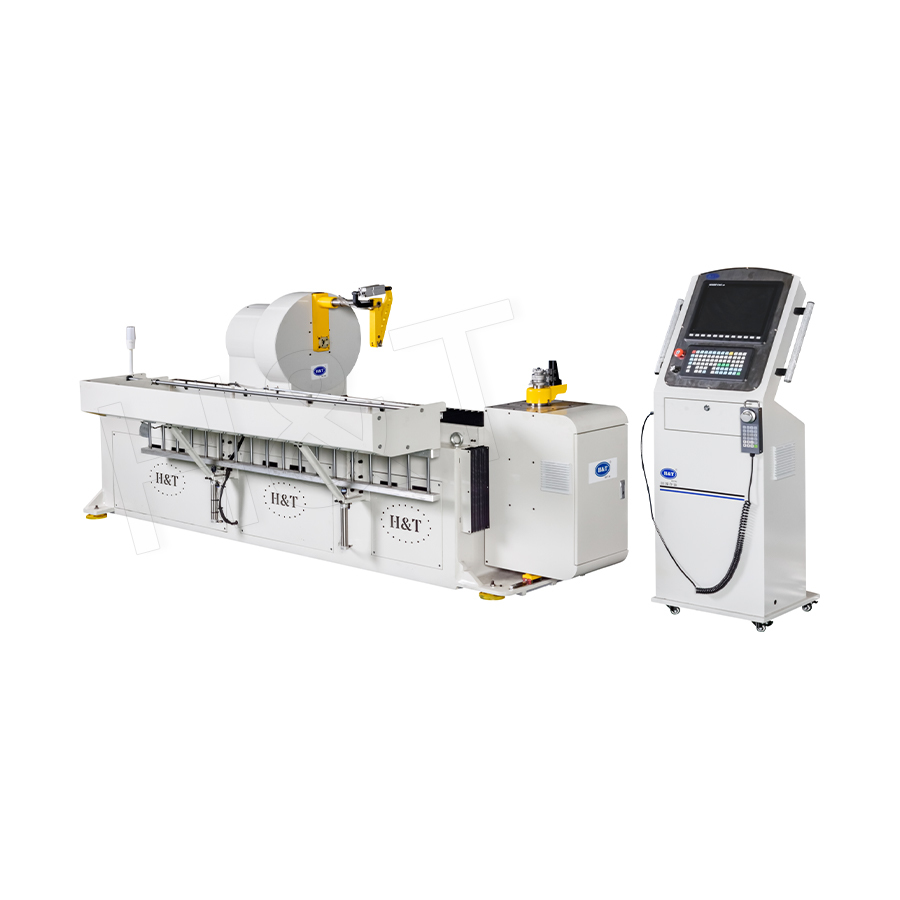 Mesin Lentur CNC Dwi-tujuan Paip/Dawai Platform lentur CNC dwiguna untuk paip dan wayar, dengan pemuatan automatik, lenturan kiri/kanan, dan jejari boleh laras untuk mengurangkan persediaan berasingan. Lihat Produk →
Tiub dinding nipis juga menghukum kaedah pemotongan yang menambah haba atau daya pengapit. Sel laser bebas sentuhan memegang bulatan dinding 0.3 mm dan bukannya menghancurkannya:
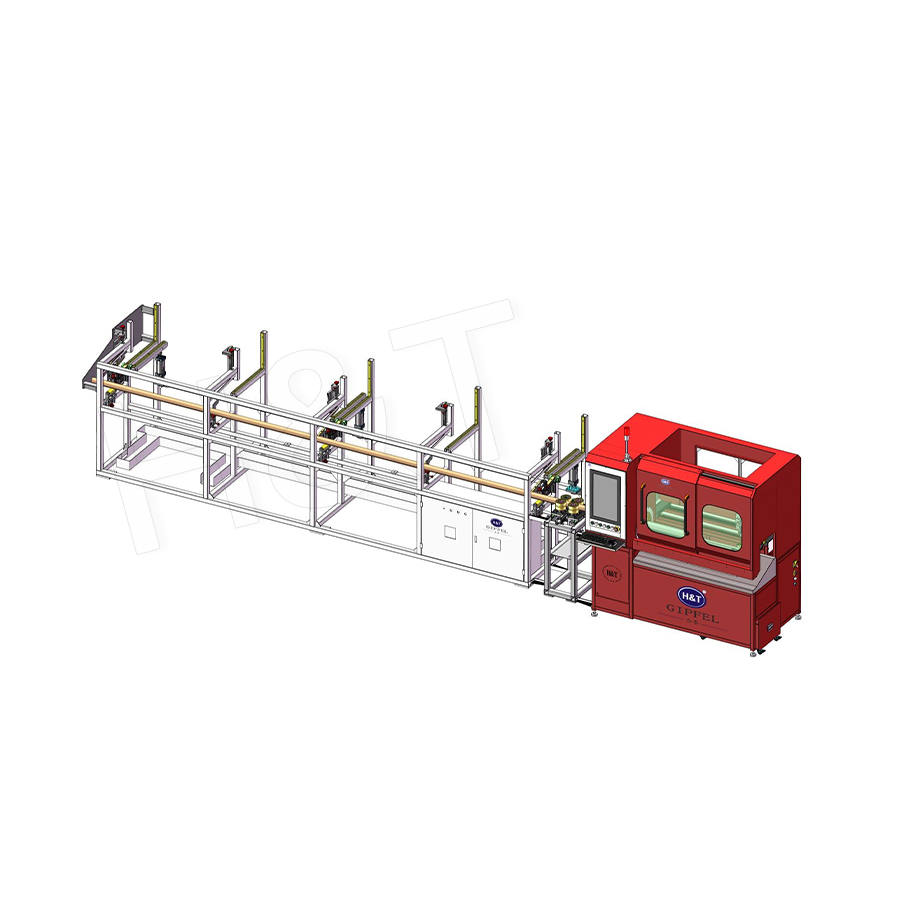 Sistem Pemotongan Laser Tiub 3D Automatik Sepenuhnya Penyelesaian pemotongan laser tiub berbilang paksi 3D automatik sepenuhnya dengan chuck modular dan perisian untuk pemprosesan serong, alur dan ketepatan tinggi. Lihat Produk →
Setiap kaedah pemotongan meninggalkan kelebihan, dan pada dinding 0.3 mm, fail tangan berkemungkinan besar mengubah bentuk hujungnya untuk membersihkannya. Langkah deburring terkawal memastikan hujung persegi dan lubang jelas:
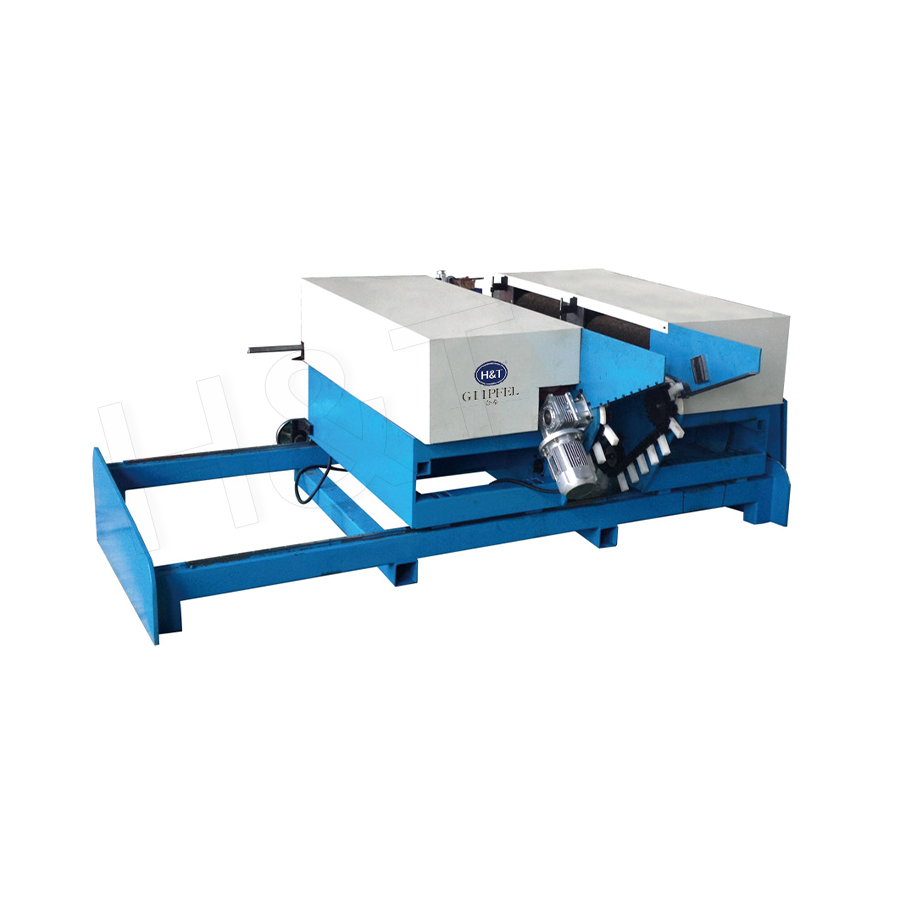 Mesin Deburring Tiub dan Paip HT-100/HT-80 Mesin deburring untuk hujung dan kelengkapan tiub, dengan tanjakan nilon dipacu rantai dan berus boleh laras untuk melindungi kemasan permukaan dalam model HT-100 dan HT-80. Lihat Produk →
Cara Menentukan 0.3 mm Supaya Pembekal Tidak Dapat Meneka
- Letakkan nilai milimeter dahulu dan tolok kedua, contohnya 0.30 mm tambah atau tolak 0.02 mm, lebih kurang 29 AWG.
- Namakan piawai apabila tolok muncul. Tulis 30 tolok US Standard untuk keluli dan bukannya 30 tolok sahaja.
- Nyatakan apa yang diukur: diameter wayar, diameter luar tiub, dinding tiub atau ketebalan kepingan.
- Nyatakan keadaan salutan. Galvanizing hot dip boleh menambah 0.05 mm atau lebih setiap sisi, jadi helaian yang dipesan sebagai tolok 30 mungkin berukuran jauh melebihi 0.3 mm selepas salutan.
- Nyatakan asas, sebelum atau selepas membentuk, kerana dinding luar yang bengkok menipis.
- Tambah keperluan proses, seperti pemotongan laser dan deburred, supaya keadaan tepi dipersetujui terlebih dahulu.
Berukuran 0.3 mm Tanpa Ralat Tambah
Angkup adalah alat yang salah pada julat ini. Bacaan resolusi 0.01 mm mudah diambil dan mudah tersilap, terutamanya pada wayar lembut. Gunakan mikrometer dengan resolusi 0.001 mm, ambil sekurang-kurangnya tiga bacaan sepanjang panjang dan lebar, dan pastikan tekanan andas ringan. Untuk pemeriksaan pengeluaran, mikrometer laser tanpa sentuhan menghilangkan risiko ubah bentuk sepenuhnya. Dokumentasi juga membantu: diameter AWG nominal ditakrifkan dalam ASTM B258, dan toleransi ketebalan kepingan keluli ditetapkan dalam ASTM A568, jadi kedua-dua nilai sasaran dan jalur yang dibenarkan boleh disebut pada lukisan yang sama.
Soalan Lazim Mengenai 0.3 mm dan Tolok
Adakah 0.3 mm sama dengan 30 tolok?
Hanya untuk bahan tertentu. Dalam keluli kepingan Standard AS, tolok 30 ialah 0.305 mm, cukup dekat untuk banyak kerja. Dalam dawai bulat AWG, tolok 30 ialah 0.255 mm, iaitu 15 peratus lebih nipis, dan tolok wayar terdekat kepada 0.3 mm ialah 29 AWG.
Yang manakah lebih tebal, 28 atau 30?
Tolok 28 lebih tebal. Nombor tolok yang lebih tinggi sentiasa bermakna bahan yang lebih nipis, jadi 28 AWG pada 0.321 mm adalah kira-kira 12 peratus lebih besar diameter daripada 30 AWG pada 0.255 mm.
Bolehkah 29 AWG menggantikan wayar 0.3 mm?
Kadang-kadang. Pada 0.286 mm ia adalah 0.014 mm lebih nipis, kira-kira 5 peratus daripada diameter dan kira-kira 9 peratus kurang luas keratan rentas. Itu bagus untuk kerja hiasan atau arus rendah dan biasanya tidak boleh diterima apabila kapasiti bawaan semasa dinyatakan.
Mendapatkan 0.3 mm Betul Kali Pertama
0.3 mm untuk mengukur mempunyai tiga jawapan jujur: 29 AWG untuk dawai bulat, 31 SWG dalam skala British dan kira-kira 30 tolok untuk keluli kepingan standard. Tiada satu pun daripada mereka yang tepat, dan itulah intinya. Anggap nombor tolok sebagai nama panggilan, pastikan nilai milimeter dan toleransinya sebagai keperluan sebenar, dan namakan piawaian apabila angka itu meninggalkan bangunan anda. Jika dinding nipis atau bahagian diameter kecil sedang menuju untuk membentuk, memotong atau menamatkan kemasan, hantar lukisan melalui halaman kenalan dan mempunyai pelepasan alatan dan had proses disahkan sebelum bahan dipesan.
Beri Perhatian kepada Berita Terkini Kami.
Produk Pilihan
Rangkaian Lengkap Penyelesaian Pemprosesan Tiub
Lenturan Tiub Ketepatan
 Sedia Untuk Sesuaikan
Produk Tiub Bengkok Anda?
Sedia Untuk Sesuaikan Produk Tiub Bengkok Anda?
Proprietary software, smart control systems, and 50+ patents ensure more efficient and intelligent production at every step.
Hak Cipta © 2025 by Gipfel Precision Machinery Co.,Ltd Hak Cipta Terpelihara. Pengeluar Jentera Tiub Precision | Penyelesaian Pembentukan Paip, Pemotongan, Pembentukan Akhir